南昌翔翊医疗器械解读:一次性医用敷料生产工艺及质量管控要点
一次性医用敷料看似结构简单,但从原材料进厂到成品出厂,中间涉及十余道工序和多个关键质量控制点。作为深耕医用耗材领域多年的生产企业,南昌翔翊医疗器械有限公司在一次性医疗器械的生产实践中积累了一套较为完整的工艺与质控体系,本文围绕敷料生产的核心环节做一次技术层面的梳理。
一、从原材料到成品:工艺链条的关键节点
一次性医用敷料的主体材料通常为脱脂棉纱布、无纺布或复合水刺布。以纱布类敷料为例,其生产流程大致包括:原料检验→裁剪→折叠→灭菌前清洗(部分产品)→包装封口→环氧乙烷灭菌→解析→成品检验→入库放行。其中,灭菌工艺的参数控制和包装完整性是决定产品无菌保证水平(SAL)的两个核心环节。
环氧乙烷灭菌的典型参数为:温度50±5℃、相对湿度40%~80%、EO浓度600~900mg/L、作用时间4~6小时。灭菌后必须经过充分的解析过程,使EO残留量降至标准限值以下——依据GB/T 16886.7的要求,与皮肤接触的敷料类产品EO残留量应不超过10μg/cm²。
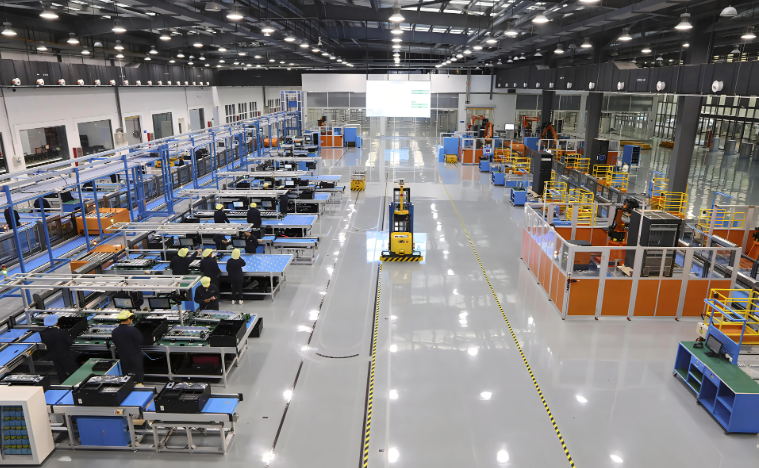
二、质量管控的三个实操要点
在南昌翔翊医疗器械有限公司:医用耗材,一次性医疗器械,医用敷料,防护用品,医疗器械生产的日常质控中,以下三个环节值得重点关注:
- 初始污染菌控制:灭菌前的产品生物负载直接影响灭菌效果的可靠性。一般要求初始污染菌≤100 CFU/件,需通过定期监测建立基线数据。
- 包装密封性验证:采用染色渗透法或气泡法检测热封强度,热封温度通常控制在120~160℃区间,封口宽度不低于6mm。
- 洁净车间环境监测:敷料类产品的生产环境一般不低于30万级,需对沉降菌、悬浮粒子进行周期性检测。
这些数据并非一成不变,需要根据产品类型、包装材料和生产设备的具体情况做验证确认后固化到工艺规程中。
三、数据对比:工艺参数偏差带来的质量风险
以热封工序为例,封口温度偏低(低于120℃)时,封口强度不足,运输过程中易出现微渗漏,导致产品失去无菌屏障;温度过高(超过170℃)则可能造成包装膜局部碳化,同样破坏密封完整性。再如灭菌环节,湿度低于40%时,EO气体难以有效渗透至微生物内部,灭菌合格率显著下降。这些偏差在常规检验中未必能即时暴露,但对终端使用安全构成潜在威胁。
质量控制的价值恰恰在于把偏差拦截在过程之中,而非依赖终检来筛选。这也是公司将过程确认(PQ)和统计过程控制(SPC)纳入日常管理的出发点。
从行业视角看,一次性医用敷料的技术门槛不在于单一工序的复杂度,而在于全链条的一致性和可追溯性。南昌翔翊医疗器械有限公司在医用敷料、防护用品等产品的生产中,始终将工艺验证与过程控制作为质量管理的重心,力求每一批出厂产品都经得起数据回溯和临床检验。